


Tubo di linea API 5L
Il tuo fornitore professionale di tubi API 5L
Come professionistaProduttore e fornitore di tubi API 5L, GNEEfornisce soluzioni di tubazioni integrate per il settore energetico globale. Siamo più di un semplice distributore; il nostro modello integrato dalla produzione alla fornitura garantisce un controllo di qualità e un rapporto costo-efficacia superiori per i nostri tubi in acciaio al carbonio API 5L e l'inventario OCTG. Con impianti di produzione strategicamente posizionati in tutta la Cina, GNEE offre logistica senza soluzione di continuità e attrezzature per tubazioni certificate. Affidati a GNEE per la completa tracciabilità dei materiali (MTC) e prodotti in acciaio di alta qualità che soddisfano rigorose specifiche internazionali.


Che cos'è il tubo di linea API 5L?
Il tubo di linea API 5L è realizzato in acciaio al carbonio o acciaio a bassa lega ad alta resistenza (HSLA) utilizzato per il trasporto di petrolio, gas naturale e altri fluidi. Includono tubi realizzati senza saldatura e saldati (ERW, SAW). API 5L è la specifica per i tubi in acciaio utilizzati nei sistemi di trasporto di condotte.
Gradi di acciaio comuni: dal grado B a X80
I tubi API 5L sono classificati in base al loro carico di snervamento, indicato con una "X" seguita dal carico di snervamento minimo in chilolibbre per pollice quadrato (ksi).
API 5L Grado B
Il grado più comune per applicazioni a pressione standard.
API 5L X42 /X52
Resistenza e saldabilità bilanciate per tubazioni di fascia media.
API5LX80
Grado Elite per progetti specializzati ad altissima pressione
PSL 1 vs. PSL 2: quale ti serve?
| Caratteristica | PSL1 | PSL2 |
| Gamma di voti | Da A25 a X70 | Grado da B a X80 |
| Contenuto chimico | Standardizzato | Limiti severi (C, P, S) |
| Test di impatto | Non richiesto | Obbligatorio(Charpy tacca a V) |
| Tracciabilità | Tracciabile fino al superamento dei test | Tracciabilità completanecessario |
| Saldatura | ERW standard, SAW, SMLS | Saldatura ad alta frequenza limitata |
Suggerimento professionale:PSL 2 è obbligatorio per gli ambienti offshore e di servizio acido (H2S) grazie alla sua resistenza alla frattura superiore.
Grafico della pianificazione dei tubi API 5L (unità metriche: mm)
| NPS (pollici) | Diametro esterno (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standard) | SCH 40 | SCH 80 | XS (extra forte) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Quali sono i vantaggi della pipeline GNEE API 5L per petrolio e gas?
Elevato rapporto resistenza/peso (gradi X)
L'API 5L copre un'ampia gamma di gradi, dal grado B al X100. Gradi ad alta resistenza comeX65 e X70consentire agli ingegneri di progettare condottespessori delle pareti più sottilipur mantenendo un'elevata pressione interna.
Il vantaggio:Ciò riduce significativamente il tonnellaggio totale di acciaio richiesto per le condotte a lunga distanza, con conseguente riduzione dei costi dei materiali e delle spese di trasporto/movimentazione.
Resistenza alla frattura migliorata (conformità PSL2)
A differenza dell'acciaio strutturale di base, API 5LPSL2 (Specifiche del prodotto Livello 2)i tubi sono sottoposti a obbligoProve di impatto Charpy V-Notch (CVN)..
Il vantaggio:Ciò garantisce che il materiale rimanga duttile e possa assorbire energia a basse temperature, prevenendo "fratture fragili" o la propagazione catastrofica di crepe. Ciò è fondamentale per le condotte che attraversano climi freddi o ambienti sottomarini dove il rischio di espansione delle crepe rappresenta un grave problema di sicurezza.
Resistenza specializzata al "servizio acido" (ambienti H2S)
Nell'estrazione di petrolio e gas, gli ambienti "aspri" contengono alti livelli di idrogeno solforato (H2S). I tubi API 5L possono essere prodotti per conformarsiNACE MR0175/ISO 15156standard.
Il vantaggio:Questi tubi sono trattati per resistereCracking indotto dall'idrogeno (HIC)ECracking da stress da solfuri (SSC). Questa metallurgia specializzata previene i guasti dovuti alla corrosione interna che altrimenti porterebbero a perdite e disastri ambientali nei giacimenti di gas acido.
Saldabilità sul campo superiore (carbonio controllato equivalente)
La composizione chimica del tubo API 5L è rigorosamente regolamentata, in particolare ilCarbonio equivalente (CEV)valore.
Il vantaggio:Un CEV inferiore garantisce un'eccellente saldabilità durante l'installazione sul campo. Ciò riduce la necessità di costosi trattamenti di preriscaldamento e minimizza il rischio di cricche a freddo nella zona termicamente alterata (HAZ), consentendo agli appaltatori delle tubazioni di completare le saldature circolari più velocemente e con meno riparazioni.
Elevata precisione dimensionale per l'allineamento
Le specifiche API 5L impongono tolleranze strette sui tubidiametro, spessore della parete e rettilineità.
Il vantaggio:Quando si posano chilometri di condutture, la coerenza è fondamentale. Le dimensioni precise garantiscono che le estremità dei tubi si allineino perfettamente durante l'adattamento alla saldatura orbitale o manuale. Ciò riduce i problemi "hi-lo" (disallineamento), che sono la causa principale delle concentrazioni di stress e dei guasti prematuri delle saldature nelle linee ad alta pressione.
Versatilità di produzione (SMLS vs. saldato)
API 5L fornisce uno standard unificato per entrambiSenza soluzione di continuità (SMLS)ESaldato (ERW, LSAW, SSAW)processi.
Il vantaggio:Ciò consente agli ingegneri di scegliere il metodo di produzione più conveniente in base alla scala specifica del progetto.
Senza soluzione di continuitàviene utilizzato per linee di piccolo diametro ad altissima pressione.
LSAWviene utilizzato per trasmissioni ad alta pressione di grande diametro e con pareti spesse.
SAWoffre una soluzione economica per il trasporto di acqua o gas di grande diametro e a bassa pressione.
Processo di produzione del gasdotto API 5L per petrolio e gas
Tipo senza soluzione di continuità
Processo:La billetta d'acciaio calda viene riscaldata e forata per formare un tubo cavo, quindi arrotolata e allungata a misura.
Caratteristiche:
Nessuna cucitura saldata
Può sopportare pressioni più elevate
Superficie interna liscia
Uso tipico:Condotte ad alta pressione, applicazioni in acque profonde
Standard:Gradi API 5L SMLS (ad es. X52, X65, X70)
Tipo saldato ERW
Processo:La striscia o la piastra di acciaio viene modellata in una forma cilindrica, i bordi sono saldati mediante resistenza elettrica.
Caratteristiche:
Economico
Adatto per tubazioni a media e bassa pressione
Saldatura a filo diritto
Uso tipico:Trasporto di petrolio, gas e acqua
Standard:ERW può soddisfare sia i requisiti PSL1 che PSL2
Tipo LSAW
Processo:La piastra viene arrotolata in un cilindro; le saldature vengono eseguite lungo la giuntura longitudinale mediante saldatura ad arco sommerso.
Caratteristiche:
Più resistente dell'ERW per i grandi diametri
Utilizzato per tubazioni che richiedono maggiore resistenza meccanica
La cucitura saldata è sepolta all'interno e resistente
Uso tipico:Condotte onshore e offshore
Varianti:Monofacciale (SSA), bifacciale (DSAW)
Tipo SSAW/HSAW
Processo:La striscia di acciaio viene formata a spirale e la cucitura viene saldata mediante saldatura ad arco sommerso.
Caratteristiche:
Può produrre tubi di diametro molto grande
Cordone di saldatura obliquo (spirale)
Conveniente per condotte di grandi dimensioni
Uso tipico:Condotte a lunga distanza, trasporto di acqua, petrolio e gas
Varianti:HSAW (SEGA elicoidale)
Tipi di produzione di tubi di linea API 5LTabella comparativa
| Tipo di produzione | Cucitura | Diametro tipico | Pressione tipica | Costo |
|---|---|---|---|---|
| Senza soluzione di continuità (SMLS) | Nessuno | 21 mm – 914 mm | Alto | Alto |
| ERW | Cucitura diritta | 20 mm – 914 mm | Medio | Basso |
| LSAW | Longitudinale | 406 mm – 1524 mm | Alto | Medio |
| SAW | Spirale | 406 mm – 3000 mm+ | Medio | Medio-Basso |
Requisiti chimici
Composizione chimica per tubo PSL 1 con t inferiore o uguale a 0,984"
| Grado d'acciaio | Frazione di massa, % sulla base delle analisi del calore e del prodotto a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | N.B | Ti | |
| massimo b | massimo b | massimo | massimo | massimo | massimo | massimo | |
| Tubo senza saldatura | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Tubo saldato | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| UN. Cu Inferiore o uguale al=0.50% Ni; Inferiore o uguale allo 0,50%; Cr Inferiore o uguale allo 0,50%; e Mo Inferiore o uguale allo 0,15%, B. Per ogni riduzione dello 0,01% al di sotto della concentrazione massima specificata per il carbonio, è consentito un aumento dello 0,05% al di sopra della concentrazione massima specificata per Mn, fino a un massimo dell'1,65% per qualità superiori o uguali a L245 o B, ma inferiori o uguali a L360 o X52; fino ad un massimo dell'1,75% per i gradi > L360 o X52, ma < L485 o X70; e fino ad un massimo del 2,00% per il grado L485 o X70., C. Salvo diverso accordo NB + V Inferiore o uguale allo 0,06%, D. Nb + V + TI Inferiore o uguale allo 0,15%, e. Salvo diverso accordo., F. Salvo diverso accordo, NB + V=Ti Inferiore o uguale a 0,15%, G. Non è consentita alcuna aggiunta deliberata di B e il residuo B è inferiore o uguale allo 0,001% |
|||||||
Composizione chimica per tubo PSL 2 con t Inferiore o uguale a 0,984"
| Grado d'acciaio | Frazione di massa, % basata sulle analisi del calore e del prodotto | Carbonio equivalente a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Sì | Mn | P | S | V | N.B | Ti | Altro | CE IIW | CE Pcm | |||||||||||
| massimo b | massimo | massimo b | massimo | massimo | massimo | massimo | massimo | massimo | massimo | ||||||||||||
| Tubo senza saldatura e saldato | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Come concordato | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Come concordato | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Come concordato | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Come concordato | |||||||||||
| Tubo saldato | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", i limiti CE devono essere quelli concordati. I limiti CEIIW applicati per C > 0,12% e i limiti CEPcm si applicano se C inferiore o uguale a 0,12%, B. Per ogni riduzione dello 0,01% al di sotto del massimo indicato per C, è ammesso un aumento dello 0,05% al di sopra del massimo indicato per Mn, fino ad un massimo dell'1,65% per i gradi superiori o uguali a L245 o B, ma inferiori o uguali a L360 o X52; fino ad un massimo dell'1,75% per i gradi > L360 o X52, ma < L485 o X70; fino ad un massimo del 2,00% per i gradi superiori o uguali a L485 o X70, ma inferiori o uguali a L555 o X80; e fino ad un massimo del 2,20% per i gradi > L555 o X80., C. Salvo diverso accordo Nb=V Inferiore o uguale allo 0,06%, D. Nb=V=Ti Inferiore o uguale allo 0,15%, e. Salvo diverso accordo, Cu inferiore o uguale allo 0,50%; Ni Inferiore o uguale allo 0,30% Cr Inferiore o uguale allo 0,30% e Mo Inferiore o uguale allo 0,15%, F. Salvo diverso accordo, G. Salvo diverso accordo, Nb + V + Ti Inferiore o uguale allo 0,15%, H. Salvo diverso accordo, Cu inferiore o uguale allo 0,50% Ni inferiore o uguale allo 0,50% Cr inferiore o uguale allo 0,50% e MO inferiore o uguale allo 0,50%, io. Salvo diverso accordo, Cu Inferiore o uguale allo 0,50% Ni Inferiore o uguale all'1,00% Cr Inferiore o uguale allo 0,50% e MO Inferiore o uguale allo 0,50%, J. B Inferiore o uguale allo 0,004%, k. Salvo diverso accordo, Cu Inferiore o uguale allo 0,50% Ni Inferiore o uguale all'1,00% Cr Inferiore o uguale allo 0,55% e MO Inferiore o uguale allo 0,80%, l. Per tutti i gradi di tubi PSL 2, ad eccezione di quelli con note a piè di pagina j annotate, si applica quanto segue. Salvo diverso accordo non è consentita alcuna aggiunta intenzionale di B e residuo B inferiore o uguale allo 0,001%. |
|||||||||||||||||||||
Proprietà meccaniche di API 5L SMLS e tubi saldati PSL 1
| Grado del tubo | Proprietà a trazione – Corpo del tubo di SMLS e tubi saldati PSL 1 | Giunzione del tubo saldato | ||
|---|---|---|---|---|
| Limite di snervamento a | Resistenza alla trazione a | Allungamento | Resistenza alla trazione b | |
| Rt0,5 PSIMin | Rm PSI min | (in 2 pollici Af % min) | Rm PSI min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| UN. Per il grado intermedio, la differenza tra la resistenza a trazione minima specificata e lo snervamento minimo specificato per il corpo del tubo sarà quello indicato per il grado immediatamente superiore. | ||||
| B. Per i gradi intermedi, la resistenza alla trazione minima specificata per il cordone di saldatura sarà la stessa determinata per la carrozzeria utilizzando la nota a. | ||||
| C. L'allungamento minimo specificato, Af, espresso in percentuale e arrotondato alla percentuale più vicina, deve essere determinato utilizzando la seguente equazione: | ||||
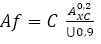 |
||||
| Dove C è 1 940 per il calcolo utilizzando le unità Si e 625 000 per il calcolo utilizzando le unità USC | ||||
| Axc è l'area della sezione trasversale del provino di trazione applicabile, espressa in millimetri quadrati (pollici quadrati), come segue | ||||
| – Per provette a sezione trasversale circolare, 130 mm2 (0,20 pollici2) per provette con diametro di 12,7 mm (0,500 pollici) e 8,9 mm (0,350 pollici); e 65 mm2 (0,10 pollici2) per provette con diametro di 6,4 mm (0,250 pollici). | ||||
| – Per provini a sezione intera, il valore minore tra a) 485 mm2 (0,75 in2) e b) l'area della sezione trasversale del provino, ricavata utilizzando il diametro esterno specificato e lo spessore della parete specificato del tubo, arrotondato ai 10 mm2 (0,10 in2) più vicini. | ||||
| – Per le provette in striscia, il valore minore tra a) 485 mm2 (0,75 pollici2) e b) l'area della sezione trasversale del provino, derivata utilizzando la larghezza specificata del provino e lo spessore della parete specificato del tubo, arrotondato ai 10 mm2 (0,10 pollici2) più vicini. | ||||
| U è la resistenza alla trazione minima specificata, espressa in megapascal (libbre per pollice quadrato) | ||||
Proprietà meccaniche di API 5L SMLS e tubi saldati PSL 2
| Grado del tubo | Proprietà a trazione – Corpo del tubo di SMLS e tubi saldati PSL 2 | Giunzione del tubo saldato | |||||
|---|---|---|---|---|---|---|---|
| Limite di snervamento a | Resistenza alla trazione a | Rapporto a,c | Allungamento | Resistenza alla trazione d | |||
| Rt0,5 PSIMin | Rm PSI min | R10,5IRm | (in 2 pollici) | Rm (psi) | |||
| Af% | |||||||
| Minimo | Massimo | Minimo | Massimo | Massimo | Minimo | Minimo | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| UN. Per il grado intermedio, fare riferimento alla specifica API5L completa. | |||||||
| B. per i gradi > X90 fare riferimento alla specifica API5L completa. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| D. Per i gradi intermedi, la resistenza alla trazione minima specificata per il cordone di saldatura sarà lo stesso valore determinato per il corpo del tubo utilizzando il piede a. | |||||||
| e. per i tubi che richiedono prove longitudinali, il carico di snervamento massimo dovrà essere inferiore o uguale a 71.800 psi | |||||||
| F. L'allungamento minimo specificato, Af, espresso in percentuale e arrotondato alla percentuale più vicina, deve essere determinato utilizzando la seguente equazione: | |||||||
|
|||||||
| Dove C è 1 940 per il calcolo utilizzando le unità Si e 625 000 per il calcolo utilizzando le unità USC | |||||||
| Axc è l'area della sezione trasversale del provino di trazione applicabile, espressa in millimetri quadrati (pollici quadrati), come segue | |||||||
| – Per provette a sezione trasversale circolare, 130 mm2 (0,20 pollici2) per provette con diametro di 12,7 mm (0,500 pollici) e 8,9 mm (0,350 pollici); e 65 mm2 (0,10 pollici2) per provette con diametro di 6,4 mm (0,250 pollici). | |||||||
| – Per provini a sezione intera, il valore minore tra a) 485 mm2 (0,75 in2) e b) l'area della sezione trasversale del provino, ricavata utilizzando il diametro esterno specificato e lo spessore della parete specificato del tubo, arrotondato ai 10 mm2 (0,10 in2) più vicini. | |||||||
| – Per le provette in striscia, il valore minore tra a) 485 mm2 (0,75 pollici2) e b) l'area della sezione trasversale del provino, derivata utilizzando la larghezza specificata del provino e lo spessore della parete specificato del tubo, arrotondato ai 10 mm2 (0,10 pollici2) più vicini. | |||||||
| U è la resistenza alla trazione minima specificata, espressa in megapascal (libbre per pollice quadrato | |||||||
| G. Valori inferiori per R10,5IRm possono essere specificati previo accordo | |||||||
| H. per gradi > x90 fare riferimento alla specifica API5L completa. | |||||||
Guida alla selezione dei tubi di linea API 5L
| Servizio/Applicazione | Tipico grado di acciaio | Tipo di produzione | Condizioni di consegna | Note |
|---|---|---|---|---|
| Trasmissione dell'acqua, bassa pressione | Grado B, X42 | ERW, SSAW | Come laminato (R) | Installazione semplice ed economica |
| Linea di raccolta dell'olio (media pressione) | X42, X52 | ERW, senza soluzione di continuità | R / N | Condutture a pressione moderata |
| Distribuzione del gas naturale | X52, X60 | ERW | R / N | Richiede buona tenacità, reti gas cittadine |
| Oleodotto a lunga distanza per il petrolio greggio | X60, X65 | LSAW, senza soluzione di continuità | N / M | Condotte onshore ad alta pressione |
| Trasmissione del gas a lunga distanza | X65, X70 | LSAW, senza soluzione di continuità | N / M | Pressione medio-alta, sci di fondo |
| Oleodotto offshore per petrolio e gas | X65, X70 | Senza soluzione di continuità, LSAW | Q / M | Servizio ad alta pressione e in acque profonde |
| Conduttura in acque profonde | X70, X80 | Senza soluzione di continuità, LSAW | Q | Condutture sottomarine ad altissima pressione |
| Gasdotto artico (bassa temperatura) | X65M, X70M, X80M | LSAW, senza soluzione di continuità | M | Elevata tenacità a temperature sotto lo zero |
| Servizio acido (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, senza soluzione di continuità | N / M / Q | Deve soddisfare NACE MR0175 / ISO 15156 |
| Liquami/Conduttura mineraria | X42, X52, X60 | SAW, ERW | R / N | La resistenza all'abrasione può richiedere un rivestimento speciale |
| Linea del gas ad alta pressione | X70, X80 | LSAW | Q | Trasmissione a lunga distanza, ad alta resistenza |
| Trasmissione ad altissima pressione | X80, X90 | LSAW | Q | Acque profonde, cross-country, requisiti di resistenza più elevati |
Linea di produzione di tubi in acciaio API 5L ISO3183

Quali test sono richiesti per i tubi API 5L?
Prova idrostatica
Una prova idrostatica è un tipo di prova di pressione comunemente utilizzata durante la produzione di tubi. Il test viene utilizzato per verificare la presenza di perdite nel cordone di saldatura o nel corpo del tubo. Per condurre il test, l'acqua viene pompata nel tubo fino a raggiungere una pressione predeterminata. Il tubo viene quindi monitorato per eventuali perdite. Se viene rilevata una perdita, il tubo dovrà essere riparato o sostituito. Il test idrostatico è un'importante misura di controllo qualità che aiuta a garantire la sicurezza e l'integrità dei tubi.
Prova di flessione
Un test di flessione è un tipo di test di controllo qualità eseguito durante la produzione di tubi in acciaio. Lo scopo del test è verificare la presenza di crepe nelle saldature e valutare la resistenza dell'acciaio. Per eseguire il test, un pezzo campione di tubo viene piegato a forma di U. L'acciaio viene quindi esaminato per individuare eventuali crepe o altri segni di debolezza. Qualora ne venissero trovati, l'intero lotto di tubi in acciaio verrà rottamato e verrà prodotto un nuovo lotto. Tuttavia, se la prova di flessione avrà esito positivo, i tubi in acciaio verranno approvati per l'uso.
Prova di appiattimento
Un test di appiattimento è un test di produzione di tubi in acciaio che valuta la resistenza di un tubo d'acciaio alla deformazione e alla fessurazione sotto stress. Si tratta di un'importante misura di controllo della qualità che aiuta a garantire che l'acciaio utilizzato nei prodotti per tubi sia della massima qualità possibile. Il test prevede l'applicazione di pressione su un tubo d'acciaio fino a quando non si deforma o si rompe. La prova di appiattimento rivelerà la resistenza del tubo alla fessurazione longitudinale e circonferenziale. I risultati del test aiutano a determinare la resistenza e la duttilità dell'acciaio, due proprietà importanti per l'acciaio utilizzato nelle applicazioni per tubi di linea. I test di appiattimento sono solo una delle numerose misure di controllo qualità utilizzate durante la produzione di tubi in acciaio, ma svolgono un ruolo importante nel garantire la sicurezza e l'integrità del prodotto finale.
Prova di impatto CVN
Il test di impatto CVN è un test di temperatura condotto durante la produzione del tubo per garantire le proprietà meccaniche del tubo. Il test viene condotto su tre diverse posizioni sul tubo: il corpo, il cordone di saldatura e la zona termicamente alterata. I risultati del test vengono utilizzati per determinare la resistenza all'urto Charpy V-notch del tubo. Il test di impatto CVN è un'importante misura di controllo qualità per la produzione di tubi ed è richiesto dall'American Petroleum Institute (API) per soddisfare i suoi standard.
DWTT
Il test DWTT, o test di rottura del peso di caduta, sono specificati nelle specifiche di produzione della pipeline API 5L. In questo test, un grosso peso viene lasciato cadere su un punto preindebolito di un campione di tubo. La frattura risultante viene esaminata per garantire che soddisfi i requisiti di comportamento duttile alla frattura. Questo test è importante perché aiuta a garantire che i tubi siano in grado di sopportare le sollecitazioni derivanti dal trasporto e dall'installazione senza rompersi. Di conseguenza, il test DWTT è una parte essenziale del processo di controllo qualità per tubi di grande diametro.

Processi di rivestimento esterno di tubazioni API 5L per petrolio e gas
3LPE (polietilene a 3 strati): lo standard globale
Struttura:
Livello 1 (FBE):Epossidico legato per fusione (100μm+). Fornisce eccellente adesione e resistenza al distacco catodico.
Livello 2 (AD):Strato adesivo. Lega la polvere epossidica al polietilene.
Strato 3 (PE):Polietilene ad alta densità (1,8–3,7 mm). Fornisce impermeabilità, isolamento elettrico e protezione dagli urti superiori.
Vantaggi:Eccellente isolamento, resistenza allo stress del suolo e bassa permeabilità all'umidità.
FBE (fusione epossidica legata)
Processo:Il tubo d'acciaio viene riscaldato a oltre 200 gradi e la polvere epossidica viene applicata tramite spruzzatura elettrostatica, che si scioglie e polimerizza sulla parete del tubo.
Vantaggi:Eccezionale adesione all'acciaio ed elevata stabilità chimica. Può resistere a temperature più elevate (fino a 100 gradi +).
Svantaggi:Relativamente sottile e fragile; suscettibile a graffi meccanici durante il trasporto e l'installazione.
3LPP (polipropilene a 3 strati)
Applicazioni:Utilizzato principalmente pertrasporto ad alta temperatura(fino a 110–140 gradi) ocondotte di acque profonde.
Vantaggi:Più duro del PE con migliore resistenza ai graffi e resistenza superiore allo scorrimento ad alta temperatura.

Le considerazioni per l'acquisto
Dimensioni e dimensioni
Il primo fattore da considerare quando si seleziona un tubo di linea API 5L sono le sue dimensioni. Le dimensioni e le dimensioni del tubo dovrebbero essere in linea con le specifiche del progetto. Considera il diametro, lo spessore della parete e la lunghezza del tubo per assicurarti che soddisfi le esigenze del tuo progetto.
Peso
Il peso è un altro fattore importante da considerare quando si seleziona un tubo di linea API 5L. Il peso del tubo può avere un impatto significativo sui costi di trasporto e installazione del progetto. Inoltre il peso del tubo può influenzare il tipo di attrezzatura necessaria per l'installazione. Assicurati di scegliere un tubo che soddisfi i requisiti di peso del tuo progetto.
Grado materiale
Anche la qualità del materiale del tubo API 5L è una considerazione importante. La qualità del materiale determina la qualità e la resistenza del tubo, che possono influenzarne la durata e le prestazioni nel tempo. Sono disponibili diversi gradi di tubi di linea API 5L, che vanno dal grado B a X70, ciascuno con le proprie proprietà e caratteristiche. Scegli un tipo di materiale in linea con i requisiti del tuo progetto.
Rivestimento e trattamento superficiale
Anche il rivestimento e il trattamento superficiale del tubo API 5L possono influenzarne le prestazioni. Diversi rivestimenti e trattamenti possono proteggere dalla corrosione, dall'abrasione e da altri fattori esterni che influiscono sulla durata del tubo. Alcuni rivestimenti e trattamenti superficiali comuni includono resina epossidica, zinco e polietilene. Scegli un rivestimento o un trattamento che fornisca il livello di protezione richiesto dal tuo progetto.
Certificazione
Infine, è importante selezionare un tubo API 5L che sia certificato e soddisfi gli standard normativi e di settore necessari. Cerca tubi testati e ispezionati per garantire che soddisfino gli standard richiesti. In questo modo puoi essere sicuro che la tua pipa sia sicura e affidabile.
La nostra fabbrica
GNEE Pipe è l'azienda cinese professionale e unica nella catena di fornitura per prodotti siderurgici.


Il nostro certificato

Contattaci
Domande frequenti
Q: GNEE può fornire tubi API 5L per Sour Service?
Q:Qual è la differenza tra le tubazioni API 5L e A106?
API 5L e ASTM A106 sono entrambe specifiche per tubi in acciaio al carbonio ampiamente utilizzate, ma sono destinate ad applicazioni diverse.
API5Lè una specifica pubblicata dall'American Petroleum Institute (API) per tubi saldati e senza saldatura utilizzati nei sistemi di trasporto di condotte. È comunemente utilizzato per il trasporto di petrolio, gas naturale, acqua e altri fluidi su lunghe distanze nelle industrie del petrolio e del gas naturale.
ASTM A106è una specifica pubblicata da ASTM International per tubi senza saldatura in acciaio al carbonio destinati a tubazioni in pressione e servizi a temperatura elevata. È ampiamente utilizzato nelle raffinerie, nelle centrali elettriche, negli impianti petrolchimici e nei sistemi di tubazioni di processi industriali.
Differenze chiave
| Articolo | API5L | ASTM A106 |
|---|---|---|
| Applicazione primaria | Trasporto tramite conduttura | Tubazioni di processo |
| Tipo di tubo | Senza cuciture e saldato | Solo senza soluzione di continuità |
| Industrie tipiche | Trasmissione di petrolio e gas | Raffinazione, produzione di energia |
| Requisiti PSL | PSL1/PSL2 | Non applicabile |
| Opzioni di servizio acido | Disponibile | Non specificato |
| Servizio ad alta temperatura | Limitato | Progettato per questo |
In alcuni progetti, i tubi senza saldatura possono avere una doppia certificazione sia API 5L Grado B che ASTM A106 Grado B, consentendo loro di soddisfare sia i requisiti delle tubazioni che quelli delle tubazioni in pressione.
Q: Qual è la differenza tra il tubo API 5L e A53?
API 5L e ASTM A53 sono due specifiche per tubi in acciaio al carbonio ampiamente utilizzate, ma sono destinate a diverse applicazioni e condizioni di servizio.
1. Applicazione principale
API5L:Progettato principalmente per sistemi di trasporto di oleodotti, gas e acqua, in grado di gestire condizioni di alta pressione su lunghe distanze.
ASTM A53:Destinato al servizio a bassa e media pressione, compreso il trasporto di aria, vapore, acqua e gas, e anche per scopi strutturali come corrimano o impalcature.
2. Livelli di specifica e qualità
API5L:Include due livelli di specifica, PSL1 e PSL2. I tubi PSL2 sono prodotti secondo requisiti chimici e meccanici più severi, compresi test di impatto obbligatori, per applicazioni ad alta pressione e con servizi acidi.
ASTM A53:Uno standard più basilare con meno requisiti di test. Non include i livelli PSL e generalmente non è destinato alla trasmissione di energia ad alta pressione.
3. Qualità di acciaio e tipi di tubi
API5L:Disponibile nel grado da B a X80, sia senza saldature che saldato (ERW, LSAW, SSAW). Alcuni gradi possono essere certificati per il servizio acido (NACE MR0175).
ASTM A53:Disponibile nei gradi A e B, compresi quelli senza saldatura e saldati (Tipo F, Tipo E), ma non dispone di livelli PSL o certificazione di servizio acido.
Riepilogo delle differenze chiave
| Caratteristica | API5L | ASTM A53 |
|---|---|---|
| Applicazione tipica | Oleodotti e gasdotti, condotte idriche | Condotte bassa/media pressione, strutturali |
| Tipo di tubo | Senza giunzioni e saldati (ERW, LSAW, SSAW) | Senza saldatura e saldati (ERW, F), Tipo E, Tipo S |
| Gradi | da B a X80 | A, B |
| PSL | PSL1/PSL2 | Non applicabile |
| Servizio acido | Opzionale (NACE MR0175) | Non specificato |
| Utilizzo ad alta pressione | SÌ | Generalmente no |
Nota:In alcuni casi, i tubi senza saldatura possono avere una doppia certificazione per soddisfare sia i requisiti API 5L che ASTM A53, a seconda delle specifiche del progetto.
D: Quali ispezioni vengono eseguite sui tubi di linea API 5L?
A:I requisiti di ispezione variano in base alla qualità, al metodo di produzione e alle specifiche del progetto.
Le ispezioni tipiche includono:
Analisi della composizione chimica
Prove di trazione
Test di resistenza allo snervamento
Prova di appiattimento
Prova di piegatura
Prova di impatto (PSL2)
Prova idrostatica
Test ad ultrasuoni (UT)
Esami radiografici (RT)
Ispezione con particelle magnetiche (MPI)
Ispezione visiva e dimensionale
Su richiesta è possibile organizzare ulteriori ispezioni da parte di terzi.
D: I tubi API 5L possono avere una doppia certificazione?
A:SÌ. Alcuni tubi senza saldatura possono essere forniti con doppia certificazione, come ad esempio:
API 5L Grado B / ASTM A106 Grado B
API 5L Grado B / ASTM A53 Grado B
I tubi a doppia certificazione consentono di soddisfare molteplici specifiche di progetto semplificando al tempo stesso la gestione dell'inventario.
D: Quali informazioni devono fornire gli acquirenti quando richiedono un preventivo?
A:Per ricevere un preventivo accurato, gli acquirenti devono fornire:
Standard per tubi (API 5L PSL1 o PSL2)
Grado (ad esempio, X52, X65, X70)
Tipo di produzione (SMLS, ERW, LSAW, SSAW)
Diametro esterno (OD)
Spessore della parete (WT)
Lunghezza
Quantità
Requisiti del rivestimento
Condizioni di consegna
Requisiti di ispezione
Porto di destinazione
Fornire specifiche tecniche complete aiuta a garantire prezzi accurati e tempi di consegna più brevi.